

Kada vodite tvrtku za opskrbu kalupima za plastične kutije, ništa ne pogađa jače od kalupa koji je izgubio oštrinu—posebno kada vaši klijenti čekaju kratke rokove za velike kutije za skladištenje, kutije za alat ili prilagođene plastične kutije. U ovoj sam igri već 12 godina, stojeći uz svoj tim dok vadimo začepljeni, izblijedjeli ili iskrivljeni kalup sa stroja za brizganje na kraju 12-satne smjene. Svi smo već bili tamo: kalup koji je prošli tjedan bio savršen sada ostavlja tragove na plastici, ostavlja mjehuriće zraka ili se ne puni ravnomjerno. Većinu vremena problem nije u dizajnu kalupa ili procesu ubrizgavanja – to je zato što kalup nije pravilno očišćen.
Čišćenje kalupa za plastične kutije nije samo brisanje površine. To je mješavina znanosti, rutine i znanja što odgovara određenoj vrsti plijesni s kojom radite. Bilo da rukujete aKalup za velike kutije za pohranukoji se koristi za proizvodnju velikih, krutih spremnika, aKalup za plastične kutije za alatnapravljen za držanje malih, preciznih alata, ili aKalup za plastičnu kutiju za alatkojoj su potrebni oštri, definirani rubovi, svaka komponenta treba prilagođeni pristup čišćenju. Preskakanje koraka ili korištenje pogrešnog sredstva za čišćenje može s vremenom nakupiti ostatke, istrošiti kritične dijelove i prepoloviti životni vijek kalupa.
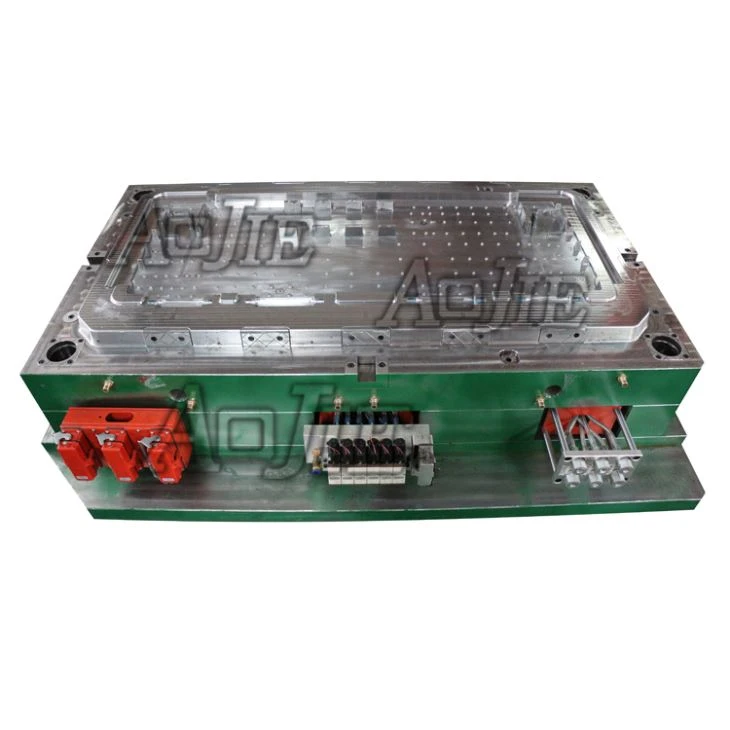
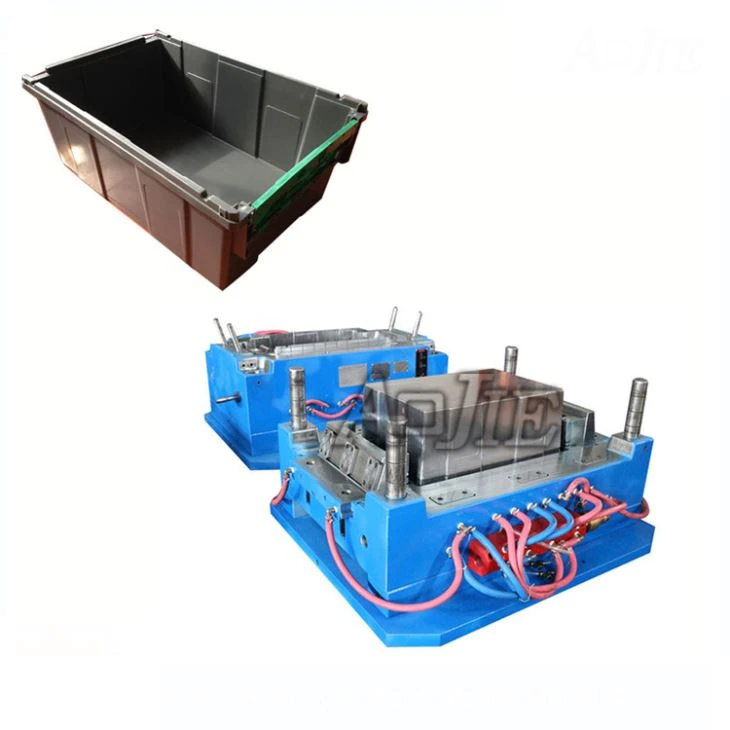
Razjasnimo kako čistimo našeKalup za plastične kutijekomponente učinkovito, korak po korak, i što izbjegavati na tom putu.
Prvo morate razumjeti što se zapravo nalazi na kalupu. Kada se plastika topi i ubrizgava u kalup, s vremenom se nakupljaju dvije glavne vrste ostataka: ostaci toplinske razgradnje i vanjska kontaminacija. Toplinski ostaci dolaze iz same plastike—kada toplina razgrađuje polimerne lance tijekom ponovljenih ciklusa ubrizgavanja, ostavljajući ljepljiv, karbonizirani film na površini kalupa. Za polipropilen (PP), najčešći materijal za kutije za pohranu, ovaj je ostatak svijetložut ili žut. Za inženjersku plastiku kao što je ABS, koja se koristi u kutijama za alat, tamnija je, gotovo crna i teže ju je ukloniti. Vanjska kontaminacija dolazi od stvari poput ostataka sredstava za odvajanje, prašine s tvorničkog poda ili čak sitnih metalnih strugotina od istrošenosti drugih dijelova stroja. Ako se taj ostatak ne ukloni, ulazi između polovica kalupa kada se zatvore, uzrokujući bljesak, neravnomjerno punjenje ili čak ogrebotine na konačnom plastičnom dijelu.
Prije nego što uopće dotaknete kalup, o sigurnosti se ne može raspravljati. Kalupi su teški - neki veliki kalupi za kutije za skladištenje teže tisuće funti - i imaju oštre rubove, uske šupljine i visokotlačne opruge. Uvijek isključite stroj za brizganje, zaključajte napajanje (ovo je standardni OSHA protokol, čak i ako ste u maloj trgovini) i pustite da se kalup potpuno ohladi. Dodirivanje vrućeg kalupa može uzrokovati ozbiljne opekline, a naglo pomicanje zaključanog kalupa može zgnječiti prste ili ruke. Vidio sam novog člana tima koji je jednom preskočio ovaj korak i proveo tri dana u bolnici; to je greška koju nikome ne dopuštamo da ponovi.
Nakon što je kalup siguran za rukovanje, prvi korak u našem procesu je rastavljanje. Ne čistite kalup dok je još pričvršćen za stroj. Rastavljamo ga na njegove temeljne komponente: ploču sa šupljinom, ploču s jezgrom, igle za izbacivanje, čahuru i sve bočne radnje koje se pomiču da bi oblikovale značajke poput zasuna kutije s alatom. Za male dijelove koristimo gumene čekiće za nježno odvajanje komponenti—čelični čekići mogu odlomiti ili napuknuti kalupni čelik. Za veće kalupe, kao što su veliki kalupi za kutije za skladištenje, koristimo mostne dizalice s trakama koje pristaju oko točaka podizanja kalupa; nikad ne koristite igle za izbacivanje ili igle za poravnanje za podizanje kalupa—to su precizni dijelovi, a njihovo savijanje znači skupe popravke.
Sada, pravo čišćenje. Ovo dijelimo na dva dijela: lagano čišćenje za rutinsko, tjedno održavanje i dubinsko čišćenje za slučajeve nakupljanja ostataka tijekom mjeseci ili kada mijenjamo plastične materijale (na primjer, s PP na ABS). Rutinsko čišćenje je nešto što radimo nakon svakih 500-1000 ciklusa injektiranja, ovisno o materijalu. Za to koristimo kombinaciju pjeskarenja suhim ledom i mekane, neabrazivne krpe. Pjehanje suhim ledom ovdje je savršeno: ono koristi komprimirani zrak za ispaljivanje sićušnih, smrznutih kuglica CO2 na površinu kalupa. Peleti udaraju o ostatak, trenutno isparavaju i uklanjaju onečišćenje bez grebanja uglačane površine kalupa. Jednom smo testirali pjeskarenje, i čak i sa finim pijeskom, ostavilo je mikro-ogrebotine na šupljoj ploči malog kalupa kutije za alat—ogrebotine zbog kojih je konačna plastična kutija za alat izgledala dosadno i odbacila je naš klijent. Suhi led je skuplji, ali se isplati zbog kvalitete završne obrade koju naši klijenti očekuju. Za teško dostupna mjesta, poput sićušnih rupa za igle za izbacivanje, koristimo najlonsku četku s blagim, pH-neutralnim sredstvom za čišćenje plijesni—bez žičane četke, bez čelične vune. Oni će izgrebati površinu i otežati oslobađanje plastike u budućim ciklusima.
Dubinsko čišćenje je za slučajeve pečenja ostataka—kao kada je kalup nekoliko mjeseci stajao nekorišćen ili kada se prebacimo s inženjerske plastike na visokim temperaturama na PP na nižim temperaturama. Za to koristimo otopinu za umakanje plijesni na bazi vode koja nije korozivna. Rastavljene dijelove kalupa stavljamo u zagrijani spremnik s otopinom, pustimo ih da se namaču 8-12 sati, a zatim upotrijebimo meku plastičnu strugalicu da podignemo ostatke. Ovdje nikada ne koristimo oštra otapala poput acetona ili metil etil ketona (MEK)—oni izjedaju površinsko otvrdnjavanje kalupa tijekom vremena, posebno na kalupima za alate koji imaju čvrste, detaljne dijelove. Nakon namakanja dijelove isperemo deioniziranom vodom (voda iz slavine ima minerale koji ostavljaju mrlje, koje se pojavljuju na završnom plastičnom dijelu) i odmah ih osušimo komprimiranim zrakom. Sva voda koja ostane na kalupu uzrokovat će koroziju tijekom skladištenja, što je problem koji izbjegavamo pod svaku cijenu.
Tu su i mali, često zanemareni dijelovi: klinovi za izbacivanje, čahure za kanale i klinovi za poravnanje. Ti se dijelovi jako pomiču, pa čak i mala količina taloga na njima može uzrokovati lijepljenje. Za igle za izbacivanje koristimo krpu od mikrovlakana koja ne ostavlja dlačice i malu količinu maziva za kalupe bez silikona. Čekaj—bez silikona, ne obični silikon. Obični silikon ostavlja talog koji će se prenijeti na plastični dio, što otežava lijepljenje boje ili naljepnica. Za klinove za poravnanje koristimo pribor za precizno čišćenje sa sitnim pamučnim štapićima da uđu u utore gdje se uklapaju u ploču kalupa. Ne preskačemo ovaj korak, jer blago savijena ili prljava igla za poravnavanje može uzrokovati pomicanje dviju polovica kalupa, uništavajući 100 dijelova u jednoj vožnji.
Nakon čišćenja dolazi pregled i skladištenje, koji su jednako važni kao i samo čišćenje. Kalup možete savršeno očistiti, ali ako ga pogrešno skladištite, oštetit će se prije sljedeće uporabe. Odvojimo 10 minuta nakon svakog čišćenja da pregledamo svaki dio: provjerimo ima li ogrebotina na šupljini, savijenih klinova za izbacivanje i bilo kakvih ostataka u lijevniku. Za velike kalupe za kutije za pohranu, provjeravamo rub šupljine gdje se spajaju dvije polovice—svaki mali zarezi ovdje uzrokovat će bljesak na konačnoj plastičnoj kutiji. Nakon što smo sigurni da je kalup čist i neoštećen, premazujemo sve čelične površine tankim slojem ulja protiv hrđe, zatim ga omotamo plastičnom folijom bez kiseline i pohranjujemo na suhom mjestu s kontroliranom temperaturom. Nema slaganja teških predmeta na vrh kalupa, a svaki kalup jasno označavamo brojem dijela i datumom posljednjeg čišćenja. Ova je rutina smanjila naše troškove popravka kalupa za 35% tijekom posljednjih pet godina—to je broj koji pažljivo pratim, jer čisti kalupi znače zadovoljne klijente.
Imao sam klijente koji su me pitali zašto jednostavno ne koristimo ultrazvučno čišćenje za sve kalupe. Ultrazvuk radi korištenjem visokofrekventnih zvučnih valova za miješanje otopine za čišćenje, podižući ostatke s malih dijelova, ali nije dobar za velike, složene kalupe. Zvučni valovi mogu uzrokovati sitne pukotine u visokougljičnom kalupnom čeliku, što je uobičajeno u kalupima za kutije s alatom koji imaju oštre kutove. Za male, jednostavne dijelove kao što su igle za izbacivanje, ultrazvuk dobro funkcionira, ali za glavnu ploču šupljine držimo se suhog leda ili metode uranjanja. Sve je u usklađivanju metode čišćenja s dizajnom kalupa.
Još jedna uobičajena pogreška koju viđamo da novi vlasnici kalupa čine je predugo čekanje na čišćenje. Ako ostavite da se talog peče na kalupu mjesec dana, tri puta ga je teže ukloniti, a morat ćete koristiti i jača sredstva za čišćenje koja oštećuju kalup. Preporučujemo mjesečno dubinsko čišćenje za svaki kalup, bez obzira na to koliko ciklusa radi. Za naš proizvodni tim, ovo je na rasporedu odmah nakon tjednog čišćenja—bez iznimke.
Na kraju dana, kada klijent posegne i kaže da mu treba novi kalup za veliku kutiju za pohranu ili izdržljiv kalup za plastičnu kutiju za alat, znamo da učinkovitost tog kalupa počinje time kako se brinemo za njega. Čišćenje nije dosadan posao; to je dio procesa kontrole kvalitete. Čisti kalup ne izrađuje samo bolje plastične dijelove – on gradi povjerenje, jer naši klijenti znaju kada daju narudžbu da će njihovi dijelovi biti dosljedni, prema specifikacijama i bez nedostataka.
Ako ste proizvođač koji traži pouzdanogKalup za plastične kutijekoji je napravljen da traje uz odgovarajuću njegu ili ako imate pitanja o održavanju postojećih kalupa, tu smo da vam pomognemo. Naš tim ima dugogodišnje iskustvo sa svim vrstama kalupa za brizganje plastike, odKalupi za velike kutije za pohranuza industrijsku upotrebuPlastic Toolkit Kalupi za brizganjeza potrošačke proizvode. Radimo s klijentima na razvoju prilagođenih planova održavanja koji odgovaraju njihovim proizvodnim potrebama i održavaju rad njihovih kalupa godinama. Obratite se našem timu danas kako bismo razgovarali o vašim zahtjevima i saznali kako možemo podržati vaš rad.
Reference
- Međunarodna organizacija za standardizaciju. (2018). Plastični kalupi: Opći zahtjevi za održavanje i čišćenje. ISO 10978:2018.
- Američki nacionalni institut za standarde. (2020). Sigurnosni standardi za operacije injekcijskog prešanja. ANSI B11.1-2020.
- Udruga za tehnologiju plastike. (2021). Najbolji postupci za održavanje kalupa za injekcijsko prešanje. PTA tehničko izvješće 21-04.
- Kobayashi, T. i Lee, S. (2019). Učinci metoda čišćenja na integritet površine kalupnog čelika. Journal of Plastic Injection Molding Technology, 23(2), 112-120.